

Introduktion
För stenbearbetare, minska materialspill underskärning av stenblockpåverkar direkt hur mycket säljbar sten som kan produceras av varje dyrt råblock. Materialförluster kommer inte bara från synliga avskärningar, utan också från skärborttagning, platta brott, dimensionsfel och omarbetning orsakad av felaktig kapning. För att förbättra stenutbytet krävs därför en kombination av skärning med smal skärning, exakt CNC-kontroll, effektivt utnyttjande av plattor och lämpliga system för avfallsåtervinning.
Var uppstår materialavfall under stenblockskärning
Materialavfall kan komma in i produktionsprocessen i flera olika steg, så att minska det kräver mer än att bara byta skärverktyg. Köpare bör först identifiera var användbar sten går förlorad och sedan matcha skärtekniken till varje avfallskälla.
Kerf förlust
Varje skäroperation tar bort en viss mängd material som skär, och den kumulativa förlusten blir betydande när stora stenblock bearbetas till flera plattor. En smalare skärskär kan hålla kvar mer material mellan enskilda plattor och förbättra det totala blockutnyttjandet.
Plattbrott & tjockleksvariation
Sprickor, överdriven vibration, felaktig positionering eller inkonsekvent skärning kan orsaka skadade eller icke-konforma plattor som inte kan komma in i nästa bearbetningssteg. Att förhindra dessa defekter hjälper till att minska både direkt materialförlust och det ytterligare avfall som skapas genom omskärning eller omarbetning.
Hur kan smal skärning förbättra stenblocksutbytet
Skärbredden mellan intilliggande plattor är en av de mest direkta faktorerna som påverkar materialutnyttjandet under primär blockbearbetning. Flertrådsteknik löser detta problem genom att använda flera diamanttrådar samtidigt samtidigt som de bibehåller ett smalt skär, vilket gör att mer användbara plattor kan erhållas från samma block.
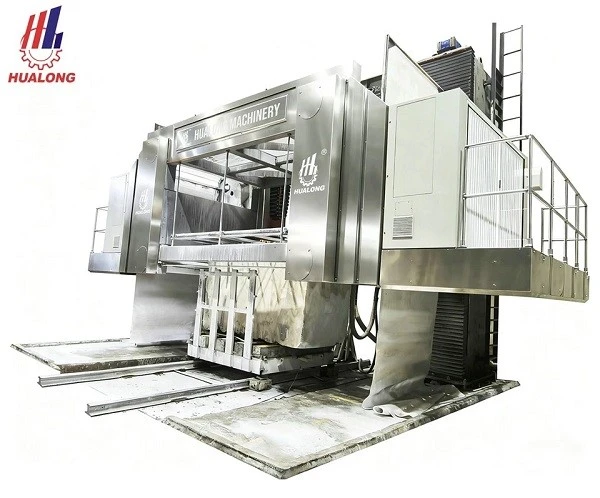
HLMW-100/150 Ultra-Tunn Multi Wire Sawanvänderjusterbara 0,3–0,8 mm diamanttrådaroch kan bearbeta flera plattor i en enda passage, med fokus på att minska skärförluster och förbättra blockutnyttjandet. Dess5–30 mm skivkapacitetochdesign med smal skärvgör det särskilt relevant för produktion av tunna plattor och högvärdiga stenar där varje millimeter råvara spelar roll.
Hur kan CNC Sawjet-skärning minska skivavskärningar
Materialeffektivitet är fortfarande viktigt efter att stenblocket har omvandlats till plattor, särskilt när tillverkare producerar bänkskivor, diskhoar, fasar eller oregelbundna arkitektoniska komponenter. Att kombinera sågskärning med vattenskärning ger processorer mer flexibilitet att välja en effektiv skärmetod för både enkla och komplexa geometrier.
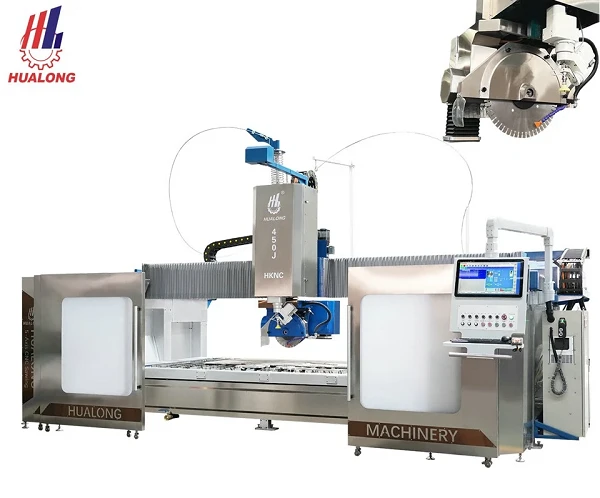
HKNC-450J 5-axlig CNC Sawjetkombineraren 5-axlig brosåg med en femaxlig CNC-vattenstråle, vilket gör att sågen kan hantera effektiva raka, cirkulära och fasade snitt medan vattenstrålen hanterar finare former, bågar, räfflor och små vinklar. DessCNC transmissionssystemanvänder linjära kulstyrningar, servomotorer och spiralformade växlar och kuggstänger med hög precision, medanDXF-filerkan importeras för programmerad skärning, vilket stöder mer exakta layouter och minskar onödig materialförlust. Få mer information om hur du minskar materialavfallet med HKNC-450J 5-axliga CNC-sågeni vår artikel: Varför investera i en Hualong Sawjet? – Högre effektivitet, lägre kostnad och snabbare ROI.
Hur förhindrar skärprecision dolda materialförluster
Materialavfall är inte alltid synligt som kasserad sten, eftersom dimensionsfel, ojämn kapning och kasserade komponenter kan förbruka ytterligare material genom omarbetning. CNC-rörelser och positionering med hög precision hjälper till att upprätthålla konsekventa skärbanor, medan lämpliga kontroll- och avkänningssystem minskar risken för att undvika skäravvikelser.
|
Utrustning / Funktion |
Teknisk parameter |
Värde / referens |
|
HKNC-450J 5-axlig CNC-såg |
Sågbladsdiameter |
Ø350–650 mm |
|
Maximal skärtjocklek |
190 mm |
|
|
Sågbladsmotoreffekt |
15 kW |
|
|
HLWJ-4020 5-axlig CNC-vattenstråle |
Skärnoggrannhet |
±0,1 mm |
|
Repeterbarhet |
±0,05 mm |
|
|
Vinkelskärnoggrannhet |
±0,1 grad |
|
|
A-axelsving |
±60 grader |
Specifikationerna visar att precisionen varierar beroende på maskin och tillämpning, så köpare bör utvärdera det faktiska noggrannhetskravet mot utrustningsmodellen snarare än att tillämpa en noggrannhetssiffra över ett helt sortiment av stenmaskiner.
Hur kan stenavfall och vatten återanvändas
En komplett strategi för avfallsminskning bör också överväga vad som händer med stenrester och processvatten efter kapning.Återställningssystemkan minska mängden material och vatten som behandlas som engångsavfall samtidigt som de hjälper processorer att bygga ett mer resurseffektivt produktionsarbetsflöde.
Återställ användbara stenrester
Större stenavsnitt kan ibland separeras efter storlek, materialtyp och potentiell nedströmsapplikation istället för att omedelbart kasseras. En stenkrossmaskin kan stödja krossning och vidare hantering av lämpligt stenavfall för nedströms återanvändning.
Återvinn processvatten
Stenhuggning genererar slam och avloppsvatten som innehåller suspenderade stenpartiklar, vilket gör vattenhantering till en viktig del av en effektiv processanläggning. Dammuppsamlare för vattenridåer, ekologiska vattenåtervinningssystem och avloppsvattenfilterpresssystem kan integreras i arbetsflöden för stenbearbetning för att stödja dammkontroll, vattenåtervinning och avloppsvattenrening.
Hur ska stenbearbetare välja utrustning för att minska avfallet
Rätt utrustning bör väljas utifrån var materialförlust inträffar snarare än baserat på endast maskinproduktion eller inköpspris. Hualong erbjuder utrustning överblockskärning, flertrådssågning, CNC-brokapning, sågstrålebearbetning, vattenskärning, stenbearbetning, krossning och återvinning av damm och vatten,gör det möjligt för köpare att utvärdera enskilda maskiner som en del av ett bredare produktionsarbetsflöde.
För primär blockbearbetning
Välj en flertrådssåg eller flerbladig blockskärare när huvudsyftet är att maximera antalet användbara plattor som erhålls från varje block. Köpare bör jämföra skärets bredd, målplattans tjocklek, blockdimensioner, skärkapacitet och egenskaperna hos stenen som bearbetas.
För platttillverkning
Välj en CNC brosåg eller sågstråle när sekundär skärning involverar bänkskivor, diskhoar, fasar, kurvor eller andra komplexa geometrier. Skärnoggrannhet, axelkonfiguration, mjukvarukompatibilitet och förmågan att utföra olika skärmetoder bör beaktas tillsammans med grundläggande skärhastighet.
För integrerad produktion
Överväg att kombinera skärutrustning med bearbetnings- och återvinningssystem när materialförlust sker i flera produktionssteg. Ett integrerat tillvägagångssätt kan koppla ihop primärkapning, precisionstillverkning, stenavfallshantering och vattenbehandling istället för att optimera varje process isolerat.


Slutsats
Att minska materialavfallet vid stenblockskärning handlar i slutändan om att omvandla en större andel av varje råblock till användbar, säljbar sten. Smal skärning med flera trådar, exakt CNC-bearbetning, flexibel sågstråleteknik och system för avfallsåtervinning kan hantera olika källor till förluster under hela produktionsprocessen.Kontakta vårt ingenjörsteamatt diskutera din stentyp, blockstorlek, målplattans tjocklek och produktionskrav och utveckla en stenskärningslösning fokuserad på högre materialutnyttjande.


